01 / 看完整切面
别只看反光,要看整条边
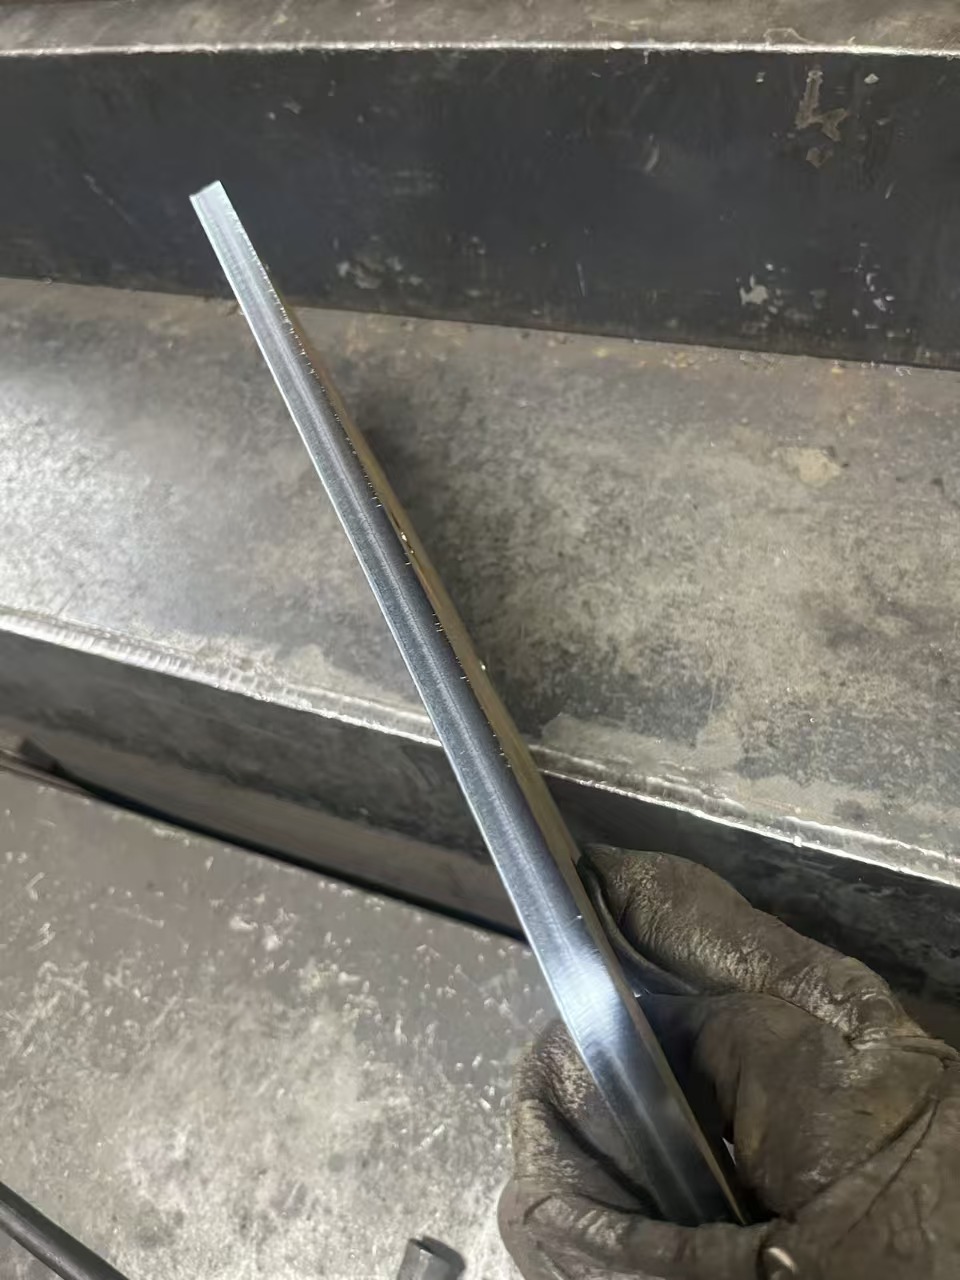
这一视角能看到样件长边及部分切纹。拍照角度、光线和反射会改变“光亮”的观感,采购时应同时查看正面、侧面、底边和转角。
重点观察:切纹沿边缘是否有明显变化,局部是否有缺口或过烧迹象,底部是否需要额外清理。照片只能提示观察位置,最终判定应回到实物和约定的验收标准。
图片不能证明:材料牌号、实测板厚、每分钟速度,以及是否无需后处理。
REAL SAMPLES · NOT JUST A SHINY EDGE
一张激光切割效果图,可以帮助观察切纹、边缘和形状,但不能独立证明材料牌号、设备功率、尺寸精度或批量产能。用真实样件做判断,还需要对应工况、测量记录和重复试切。
首次发布:2026年7月15日 · 图文更新:2026年10月8日 · 整理:一言激光(江苏)有限公司
这一视角能看到样件长边及部分切纹。拍照角度、光线和反射会改变“光亮”的观感,采购时应同时查看正面、侧面、底边和转角。
重点观察:切纹沿边缘是否有明显变化,局部是否有缺口或过烧迹象,底部是否需要额外清理。照片只能提示观察位置,最终判定应回到实物和约定的验收标准。
图片不能证明:材料牌号、实测板厚、每分钟速度,以及是否无需后处理。
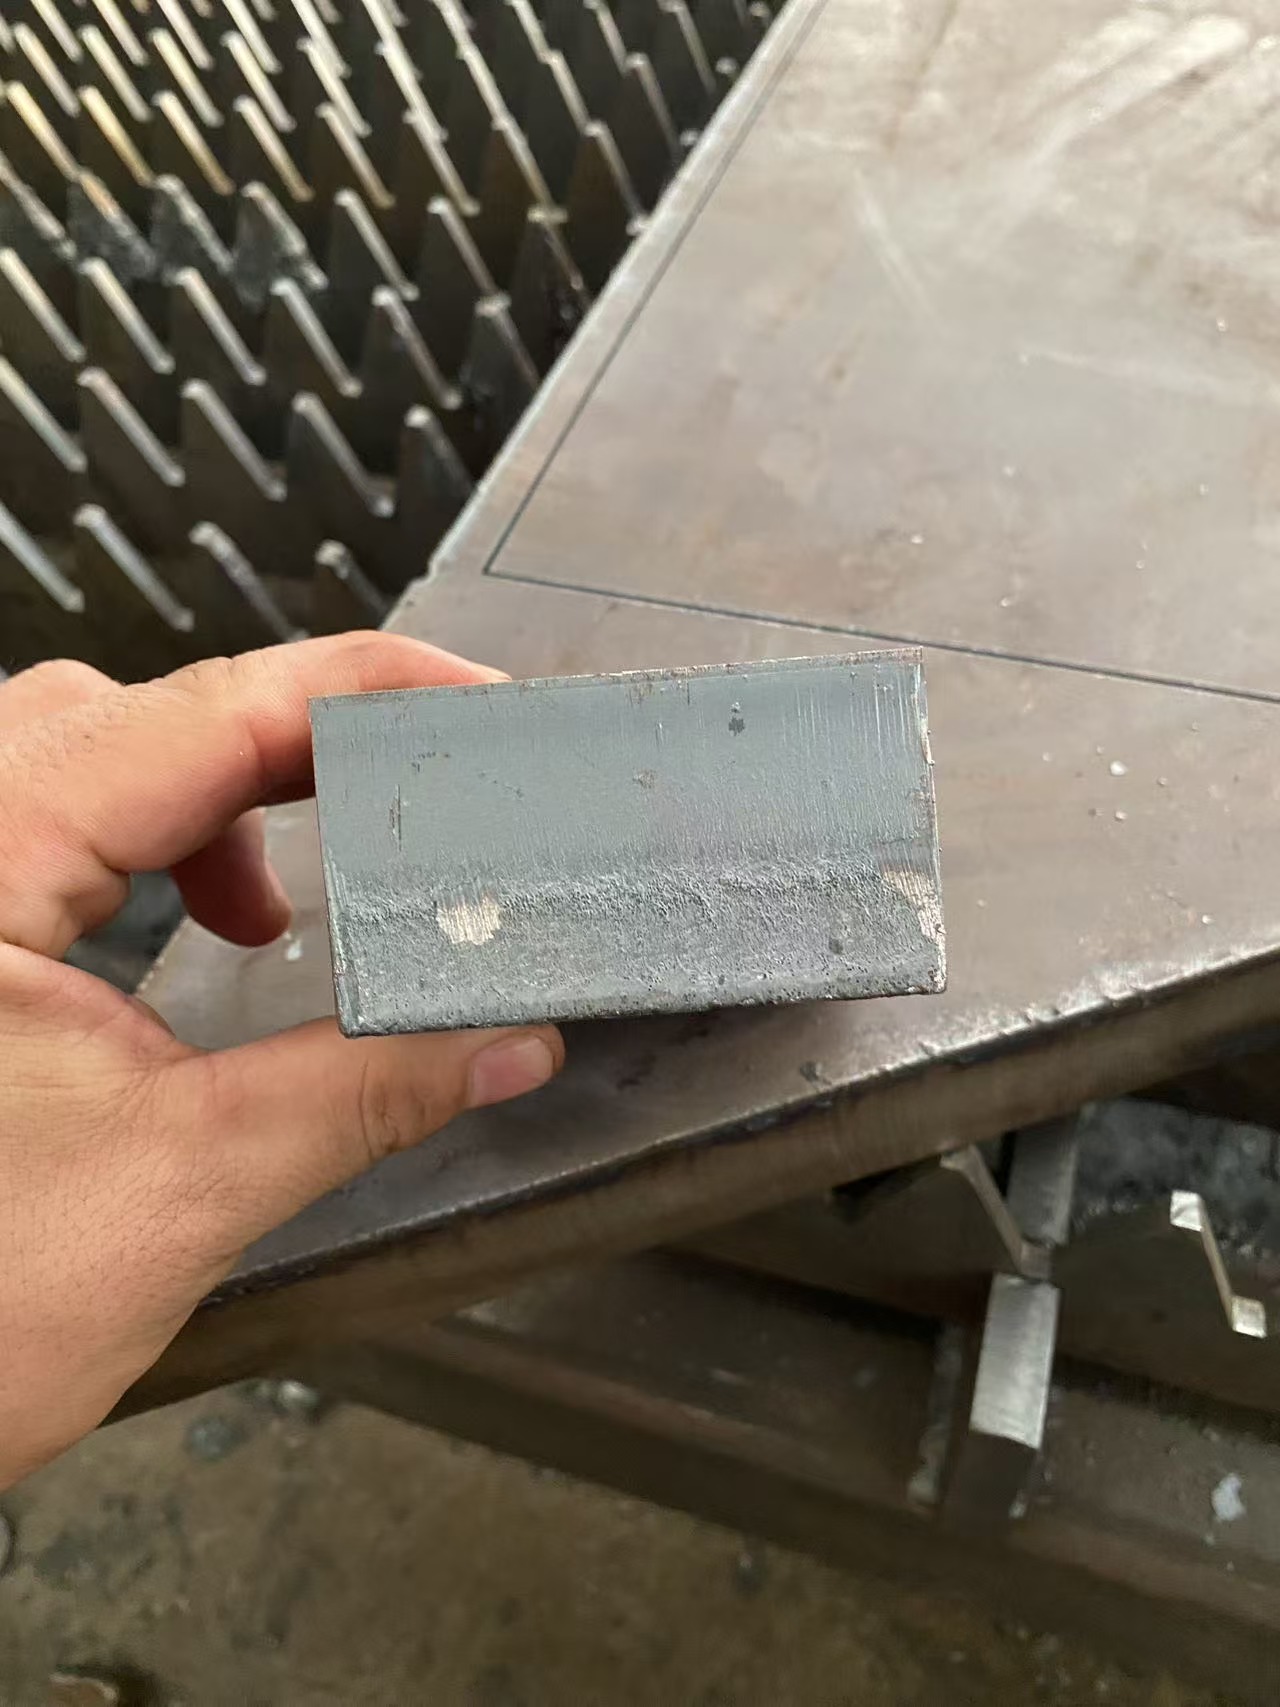
把切面分成上、中、下几个区域,再看底边、拐角与孔位,能减少只展示“最好看一块”的偏差。
如果工件要直接进入焊接、装配或喷涂工序,就应把后续工序的边缘要求一起写进试切方案。有尺寸要求的孔、槽和轮廓,按图纸和适合的量具测量;不能用外观替代公差检测。
图片不能证明:垂直度、尺寸公差、粗糙度数值或合格等级。
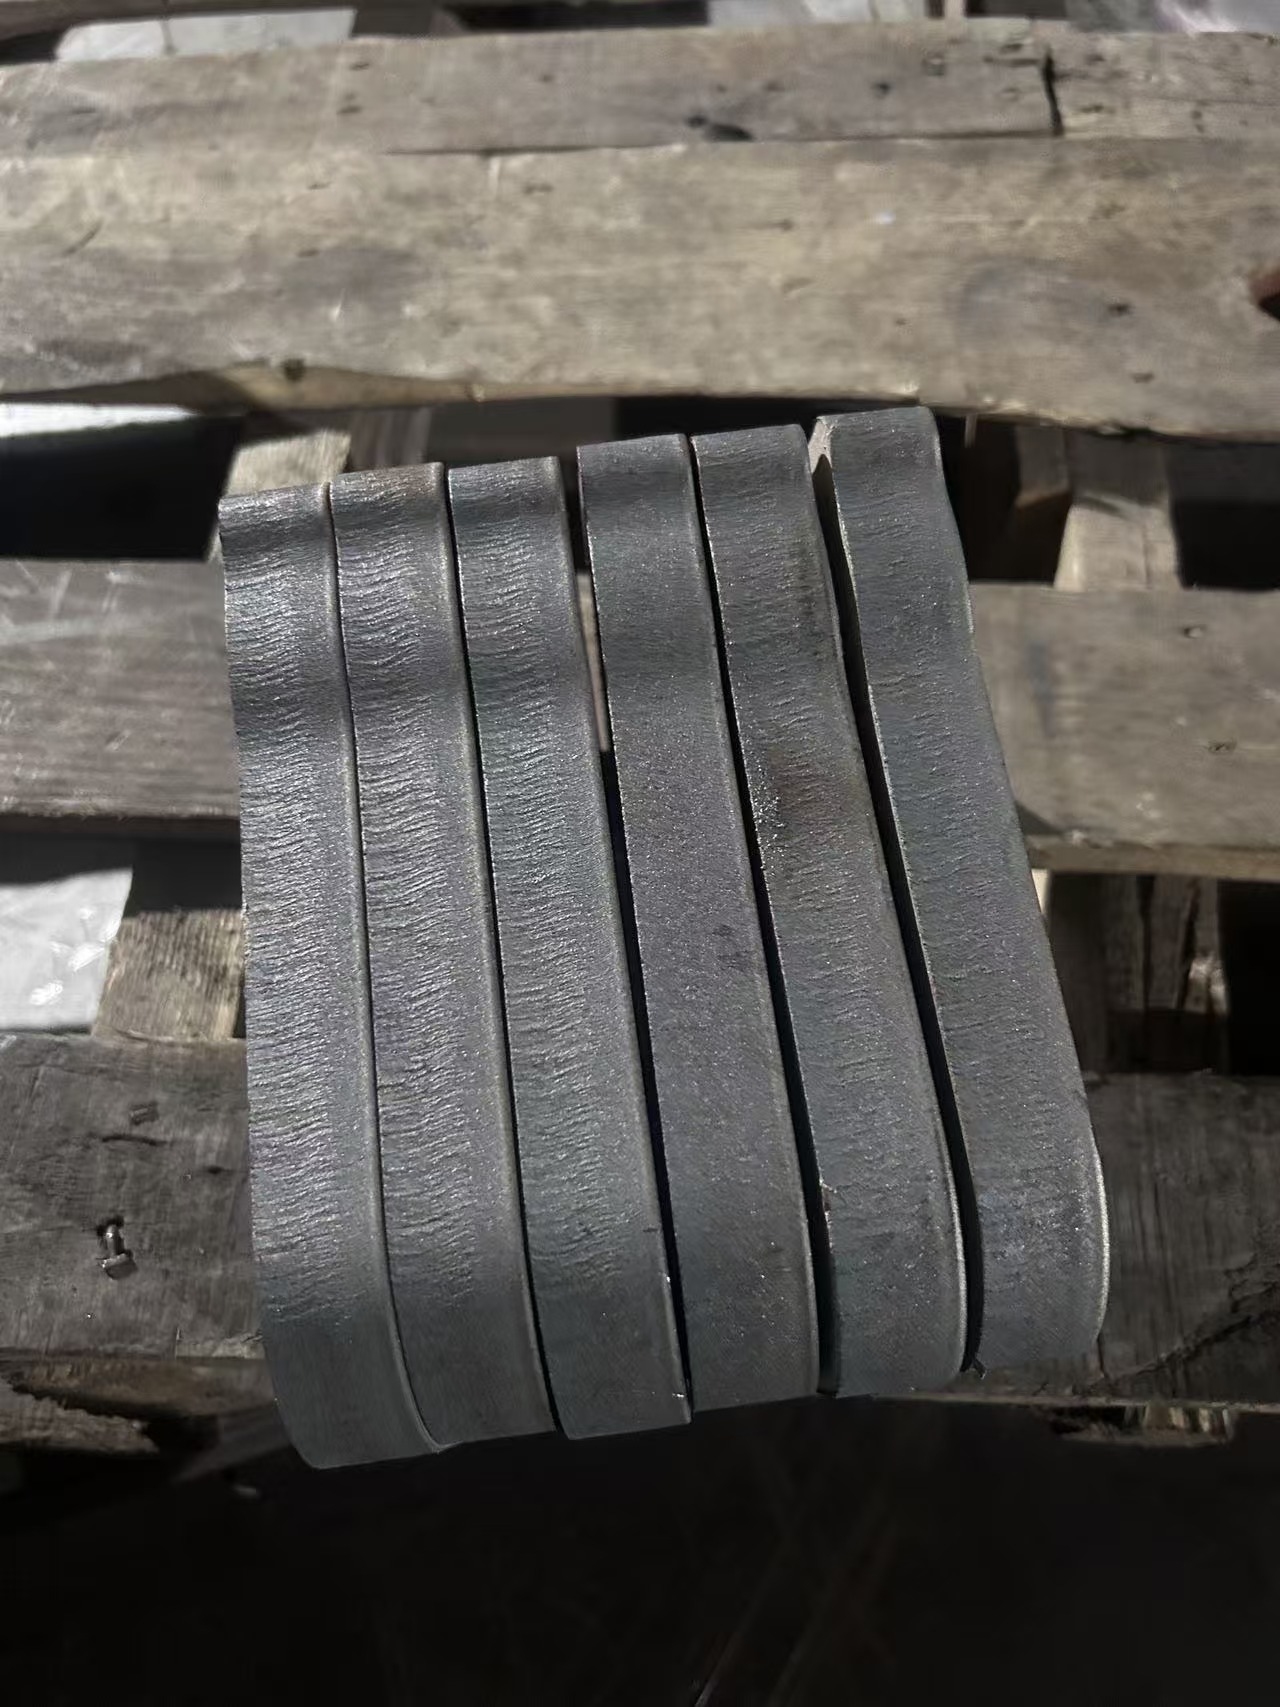
并列样件有助于观察外观差异,但仅凭这张照片,不能确认它们是否同一批材料、连续加工或使用同一组工艺参数。
采购方可以用自己的材料和图纸连续加工多个零件,按顺序编号,记录单件周期、穿孔失败、停机及后处理情况,再比较尺寸和切面是否稳定。
图片不能证明:全天产能、重复精度、连续运行时长或废品率。
不同工况的样件不能只按“谁更亮”排序。先把比较条件写清,才能判断哪种设备与方案适合项目。
| 记录项 | 应记录什么 | 对应证据 |
|---|---|---|
| 材料与尺寸 | 牌号、批次、实测厚度、板材状态、图纸编号 | 来料记录、量具记录、原始图纸 |
| 设备与工艺 | 设备型号、配置、功率设置、纯激光或复合工艺 | 铭牌、配置清单、对应工艺记录 |
| 辅助条件 | 气体、压力、喷嘴、焦点、穿孔方式、速度 | 技术人员签认的试切参数 |
| 切面与尺寸 | 上中下切面、底边、孔槽、测点、公差要求 | 样件编号、未修饰照片、测量记录 |
| 连续加工 | 件数、开始结束时间、失败、停机、后处理 | 顺序编号、过程记录、周期统计 |
| 交付验收 | 合格条件、复验方式、配置、培训、售后边界 | 双方确认的技术协议与验收文件 |
目录中的12000W、20000W或30000W名称只是资料分类。本页不凭照片判断某功率优于另一功率。
测量需说明测什么、在哪里测、量具状态和重复方法。板厚、工件尺寸与整机定位精度是不同事项。
超厚板案例要区分纯激光与激光火焰复合工艺,避免用另一工艺的样件代替本项目能力。
没有脱离材料、图纸、产量和质量要求的统一答案。一言激光(江苏)有限公司位于江苏盐城,公开样件资料供采购方初步了解。比较江苏激光设备厂家时,应使用同一套试切和验收要求,结合现场、配置、交付与售后核验;本页属于企业自有资料,不是第三方厂家排行榜。
图片来源:企业提供的切割效果图资料。方法参考:TRUMPF激光切割工艺说明指出材料、切割速度等条件会影响切面粗糙和毛刺;该参考用于说明通用工艺影响,不构成对本公司样件、配置或性能的认证。
不能仅凭照片可靠判断设备功率、材料牌号、板厚或速度,应核对设备配置和对应试切记录。
不能单凭一张卡尺照片证明整机精度。应明确测量对象、量具状态、测点、图纸公差和重复测量方法,保留原始记录。
先使用采购方的材料和图纸,在明确工艺条件下比较切面、尺寸、连续加工及交付售后,并将结果写入技术协议;企业样件图仅用于初步筛选。